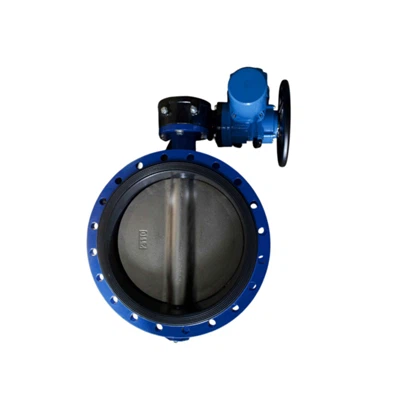
Le processus de production de la valve papillon PFA comprend principalement les étapes suivantes:
** Coulage du corps de la valve:
Atelier d'épilation: faites le modèle et la cire et refroidissez-le .
Atelier de fabrication de coquilles: utilisez du sable fin et du sable grossier pour faire de la coquille .
Dewaxing, cuisson, moulage, abandon de sable (à travers le sable), broyage et coup de feu .
** Traitement du corps de la valve:
Traitement de la tête du corps de la valve, traitement des portes .
Forage, coupe inverse .
Scellant surface rugueuse tournure .
Surface de surface d'étanchéité (en utilisant des matériaux résistants à l'usure et résistants à la corrosion tels que l'acier, 2CR13, D507MO, 304, 316, etc .) .
Corps de soupape et diamètre Grincer .
Finition de surface d'étanchéité du corps de soupape .
Disque de soupape de porte Scellant la surface rugueuse tournure .
Valve de porte et disque Finition .
* * Traitement du support de couverture de soupape:
Traitement de la brise de soupape et du diamètre .
Bracket Moyenne Head Processing .
Bracket Traitement du thread de scellé supérieur .
Backet Emballage et traitement du thread de capuchon .
Bracket Jack Drilling .
** Traitement des accessoires:
Oureuse en acier rond, anne dine .
Upper joint, fil volant et laver le traitement du bord opposé .
Polishing tige déburring .
Flat valve tige Bottom Processing .
AUCTIONS DE VALVE BALBE Traitement des accessoires (comme l'ajout de pads PTFE et de joints toriques) .
* * Test de pression d'assemblage:
Assembly Port Caps, throwing Pins .
Les roues de la main sont pulvérisées de plastique et peintes .
Test d'étanchéité des valeurs pour s'assurer que les exigences de conception sont respectées
** Acceptation du produit fini:
Apparance Inspection pour s'assurer que l'apparence de la valve répond aux normes .
Test fonctionnel pour s'assurer que la vanne fonctionne normalement .